Улучшенный чехол для помпы Tandem T:slim X2 со встроенны...
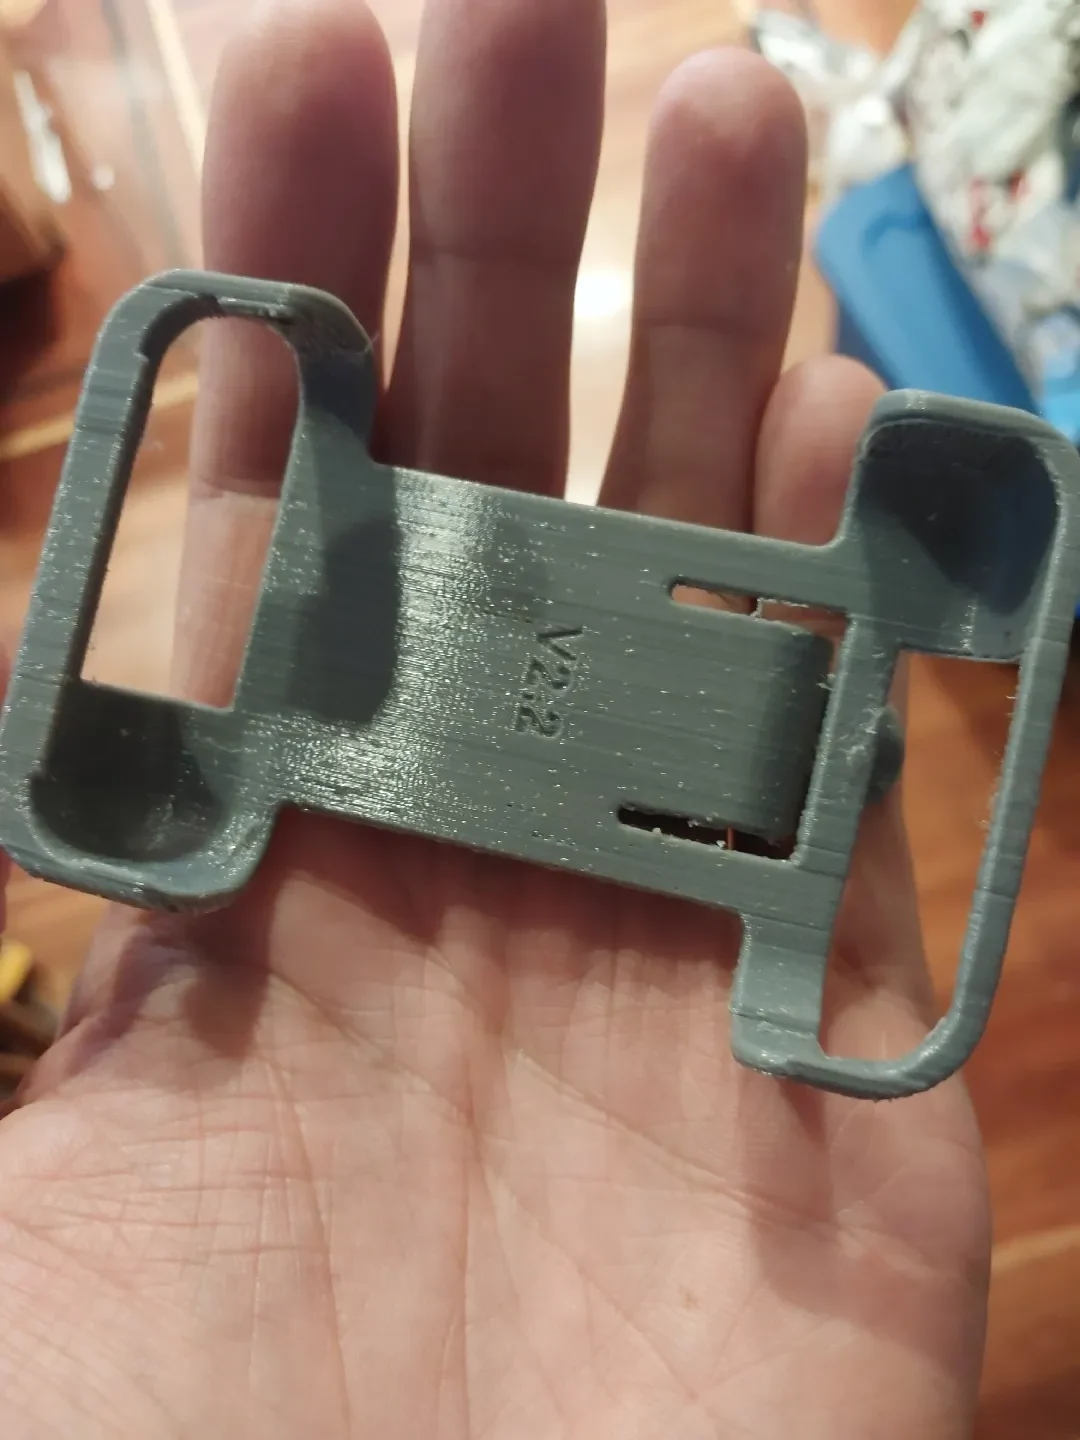
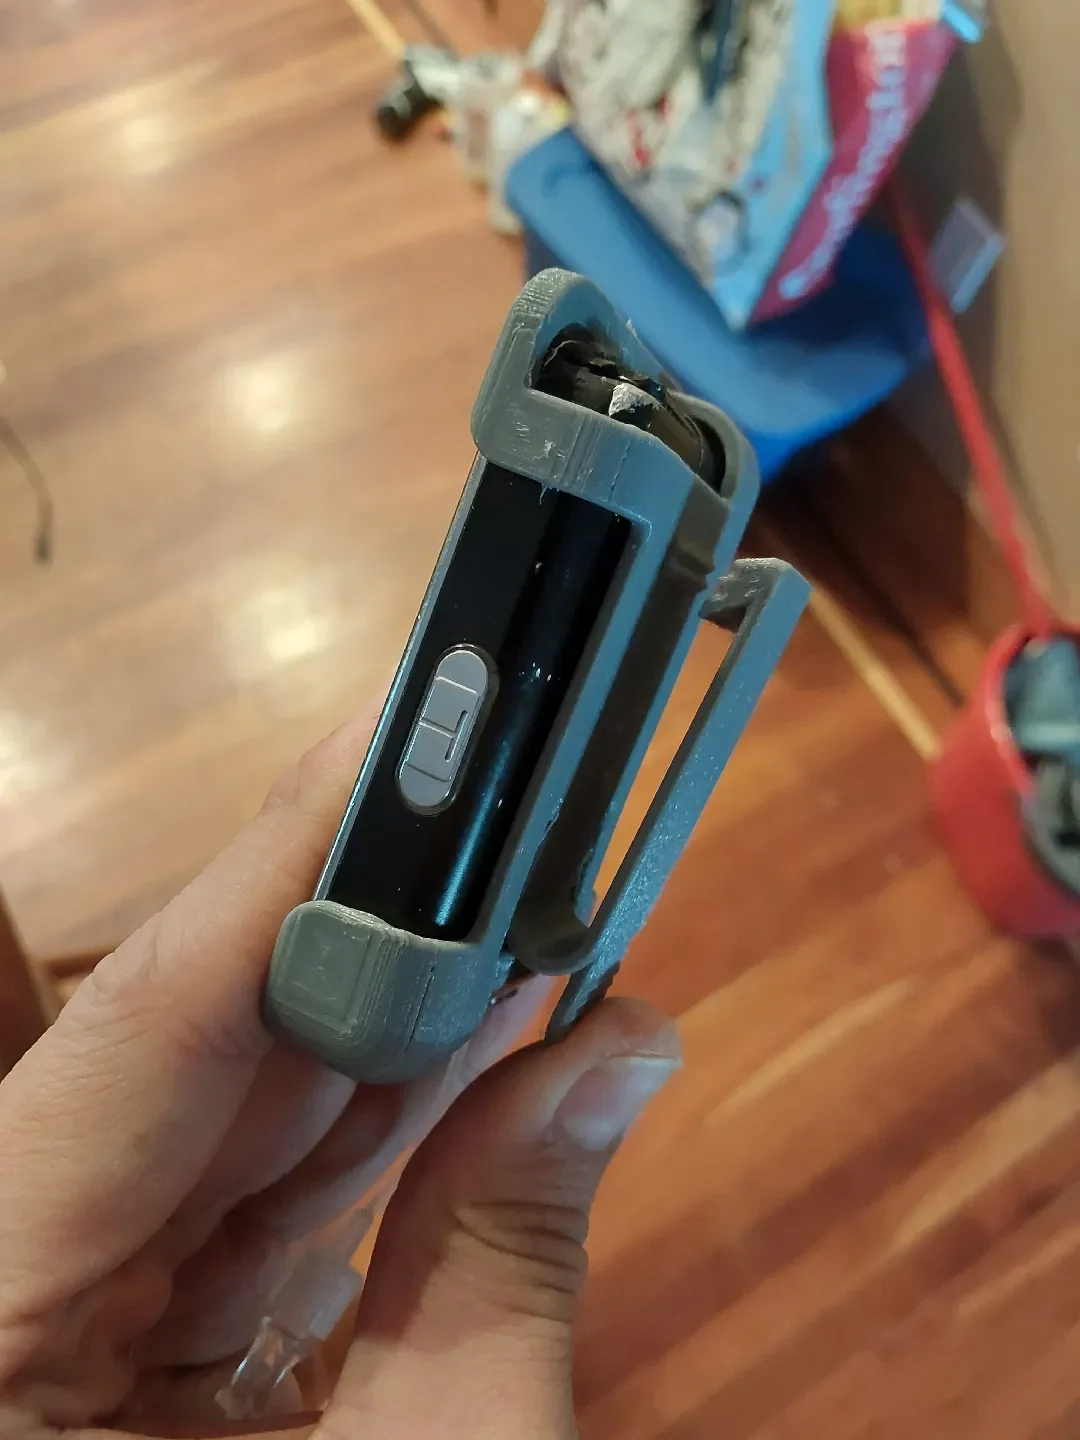
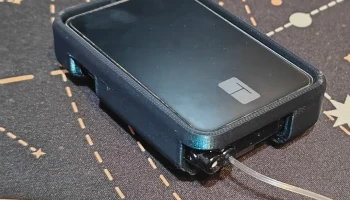
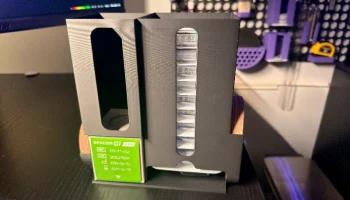
Это чехол для инсулиновой помпы tandem t:slim x2. Он печатается одним куском, не требует дополнительного оборудования, его довольно легко подвергнуть постобработке до такой степени, чтобы его было удобно носить с кожей, и он включает в себя зажим, который держится намного лучше, чем тот, который поставляется в комплекте с OEM-футляром для насоса.
Я настоятельно рекомендую PETG из-за его прочности, устойчивости к ультрафиолетовому излучению, устойчивости к ползучести, низкого износа с течением времени и устойчивости к довольно широкому температурному диапазону. Вероятно, вы также получите хорошие результаты с самым твердым ТПУ, который только можете достать, но я это не проверял. Я не рекомендую PLA (даже, например, PLA+ или Tough PLA), поскольку ему все еще не хватает некоторых перечисленных преимуществ PETG; помните, что он предназначен для длительного ношения, и вы не хотите, чтобы он стал хрупким на открытом воздухе или размягчился и деформировался в теплой машине.
Я также рекомендую начать с прилагаемого файла .3mf; Я использовал трюк для более прочных деталей (описанный ниже), поэтому, если вы хотите, чтобы ваш новый корпус насоса был как можно более прочным, и вы не хотите так усердно думать о настройке каждой настройки слайсера для достижения этой цели, файл .3mf является хорошей отправной точкой; вам, вероятно, все равно придется настроить его так, чтобы слайсер использовал настройки вашего принтера и нити, но настройки печати и поддержки должны быть такими, какими вы хотите. YMMV, если вы решите нарезать это с нуля.
Также я немного подкорректировал размеры корпуса (масштаб 99,5% по X, масштаб 101,25% по Y), после нескольких итераций выяснилось, что он не совсем подошёл так, как предполагалось. Возможно, мой принтер немного не отрегулирован, и вам придется подгонять размеры под свой принтер, но несколько раз это было не так болезненно; теперь файл сохранен, и я могу распечатать его в любое время.
Уловка слайсера, которую я использую, заключается в следующем: в Orcaslicer есть настройка для добавления дополнительного периметра через каждый второй слой. Объединив это с осторожной шириной линий и множителем выдавливания, мы можем имитировать кирпичные слои, что позволяет получить гораздо более прочные детали. Для непосвященных это означает, что вместо того, чтобы наносить линию расплавленного пластика непосредственно поверх одной линии предыдущего слоя, мы печатаем посередине между линиями предыдущего слоя. Это означает, что мы печатаем по большему зазору (поскольку линии несколько закруглены, типичный способ печати оставляет крошечные воздушные зазоры в углах между каждой линией и между каждым слоем), и если мы увеличим скорость экструзии, чтобы лучше заполнить этот зазор, у нас теперь будет лучший шанс заполнить каждый уголок и щель внутри часть.