Тест Nextruder Hotend на максимальный расход для Prusa X...
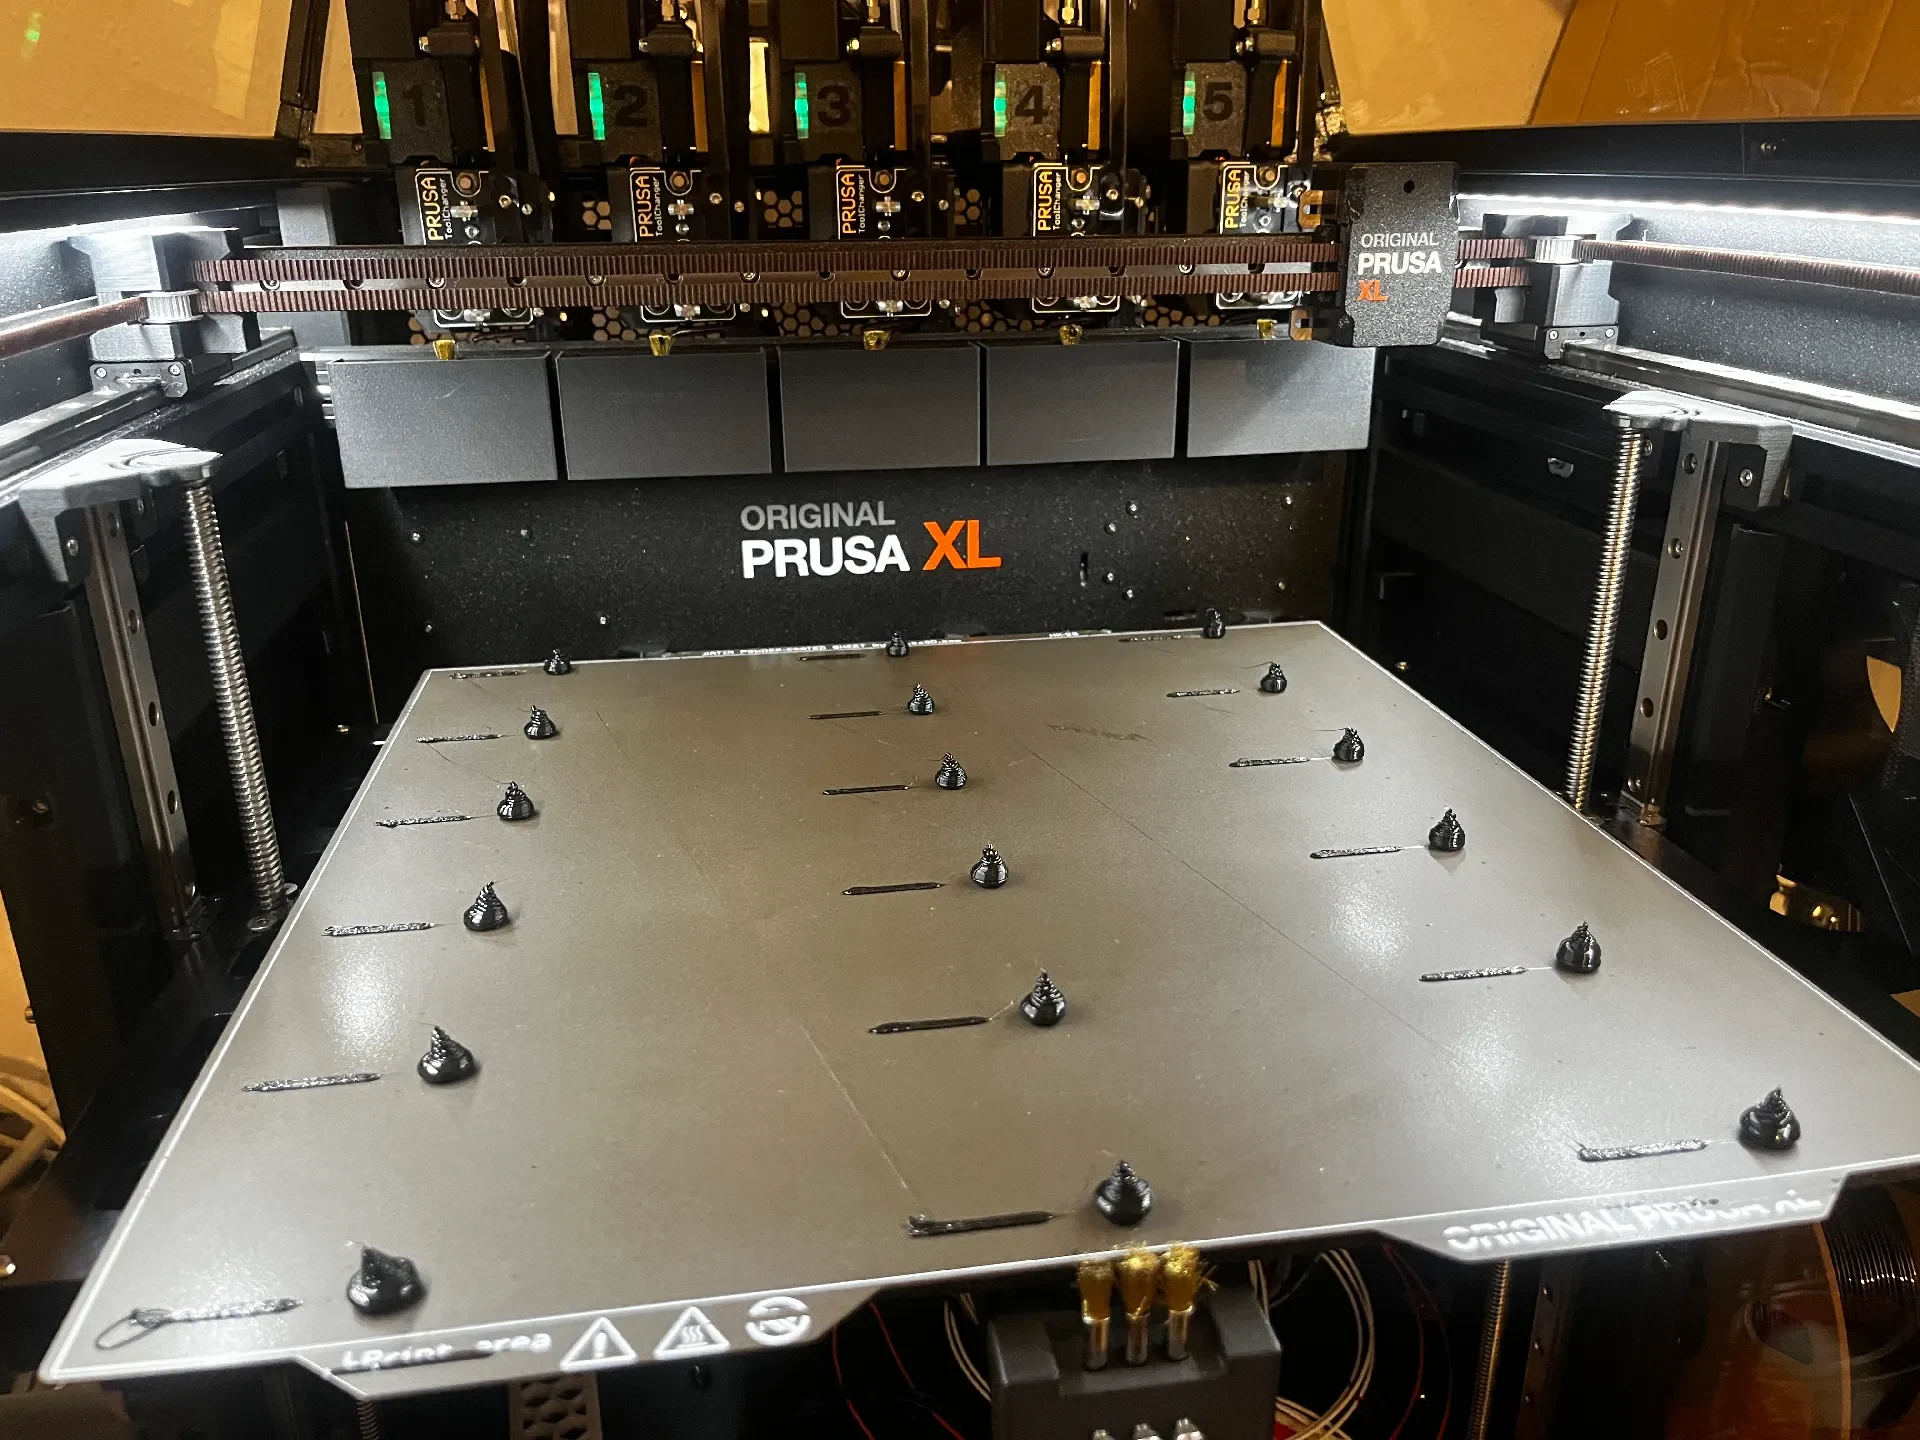
Используйте это, чтобы узнать максимальную скорость потока вашего хотэнда для более быстрой печати.
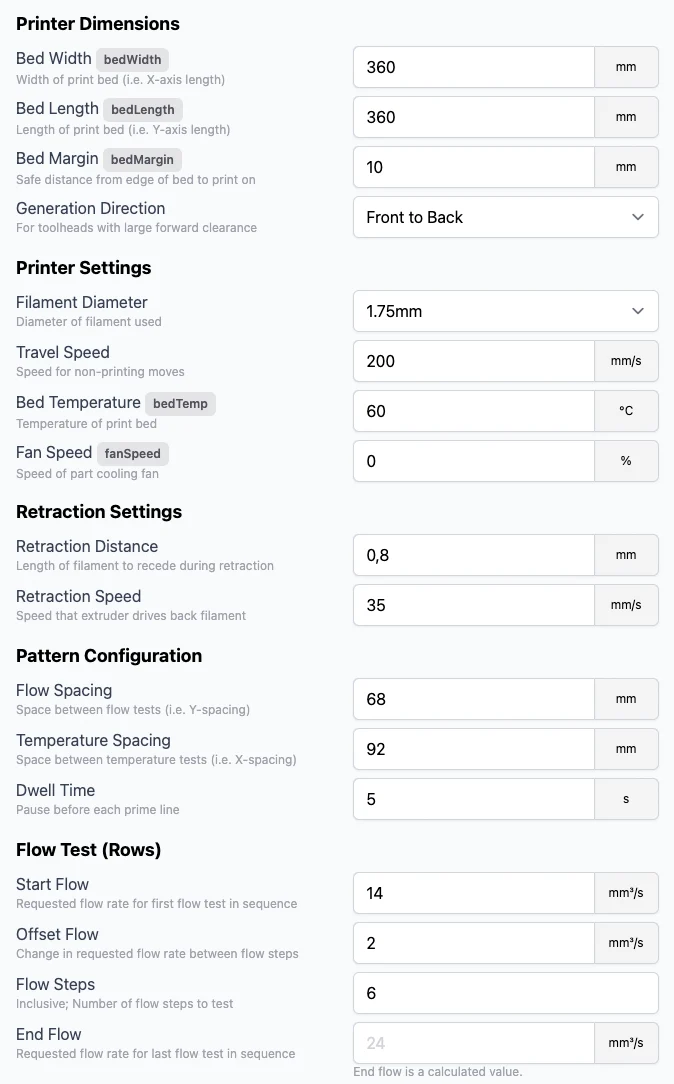
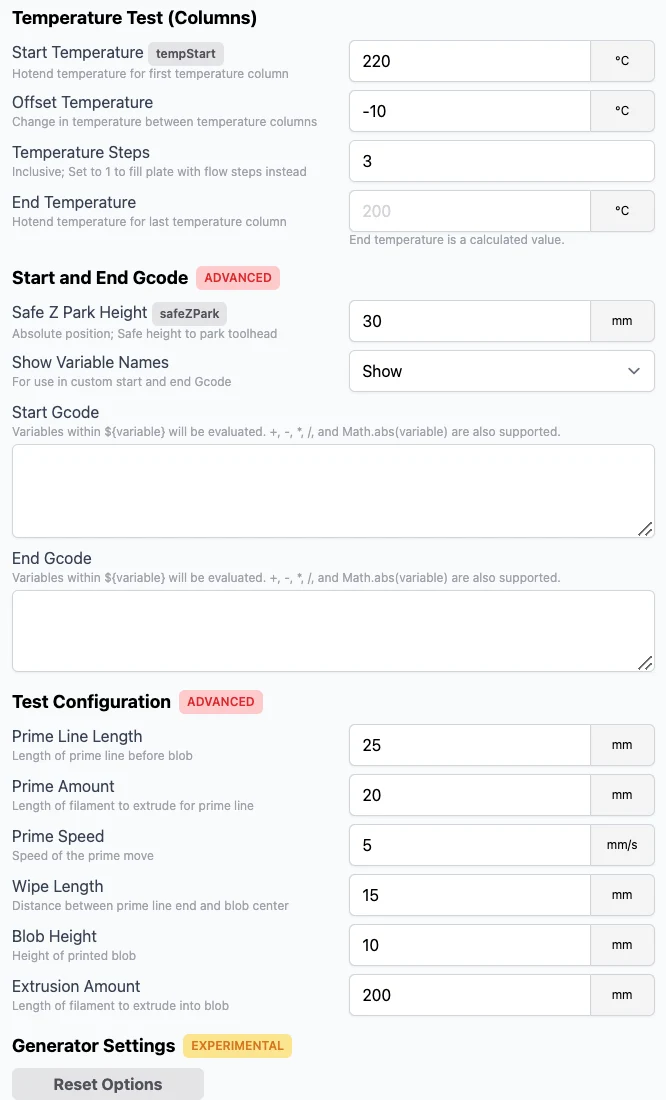
Тест создан с помощью этого сайта: hotend-flow-tester.netlify.app.
Также спасибо @CNCKitchen
Здесь вы найдете дополнительную информацию и примеры таблиц EXCEL для лучшей иллюстрации результатов испытаний: github.com/CNCKitchen/ExtrusionSystemBenchmark
Предоставлен Gcode для Prusa XL:
Я предоставил несколько разных G-кодов для PLA и PETG. G-коды были созданы в PrusaSlicer 2.8.1 с помощью Prusa XL 5TH и версии веб-сайта 0.4.6. Вывод текста на дисплей и время печати не совпадают. Просто игнорируйте это. Тест занимает около 20 минут. Желаемую печатающую головку можно выбрать вначале.
Gcode можно изменить с помощью текстового редактора. Я определил и описал важные части.
После этого температуру можно будет легко регулировать. Скорость потока также можно регулировать. Для этого нужно умножить желаемый расход на 1,247.
Например: 14 мм3/с * 1,247 = 17,458 ≈ 17,46 (округлено до двух десятичных знаков).
Затем измените эту команду для нужного б��ока. «G1 Z10.5 E200 F17.46; Выдавливание»
Вы также можете легко сгенерировать свой gcode через веб-сайт для MK4, MK3.5, MK3.9, Mini.
Пример для Prusa XL с PLA. Температура 220°С, 210°С, 200°С и расход 14-24 мм3/с со смещением 2 мм3/с каждый.
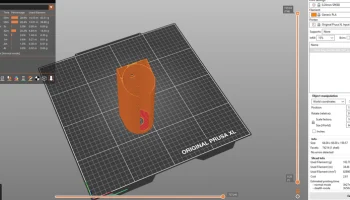
Если gcode с веб-сайта не работает непосредственно на принтере, его необходимо сначала настроить. Откройте PrusaSlicer и создайте коробку, щелкнув правой кнопкой мыши на печатной форме и выбрав Добавить фигуру --> Коробка.
Теперь измените размер в правом нижнем углу среза. Сначала нажмите на символ замка, чтобы иметь возможность самостоятельно определить размер. Установите размер печатной платформы для X и Y.
Пример для Prusa XL: X=360 Y=360 Z=0,2 мм. При нео��ходимости отключите башню очистки. Если он слишком большой, вычтите 5 мм из X и Y. Выберите профиль с значением 0,20 мм. Вам необходимо включить экспертный режим в PrusaSlicer. Выберите нужную нить: температура должна быть установлена на самую высокую температуру, использованную в тесте. Охлаждение должно быть отключено. В разделе «Дополнительно» значение «Макс. объемная скорость» должно быть установлено ка�� минимум на самое высокое значение в тесте, или вы можете деактивировать его, установив значение «0». На вкладке «Принтеры» следует удалить запись «Миниатюры G-кода». Также деактивируйте 3 поля ниже.
ИЛИ просто используйте файл 3mf для вашего принтера;)
Теперь вы можете экспортировать Gcode. Откройте его с помощью текстового редактора.
Теперь найдите команду «M107», используя «control f».
Для Пруса Мини, МК3.5:
Удалите все, что находится между первой командой M107 и второй командой M107. Затем вставьте туда весь gcode с сайта.
Для Prusa XL, MK3.9, MK4:
Удалите все между второй командой M107 (после «M142 S36; установить целевую температуру терморазрыва») и третьей командой M107. Затем вставьте туда весь gcode с сайта.
Теперь просто сохраните GCODE и распечатайте. ВАЖНО: Вначале не выпускайте принтер из поля зрения и внимательно следите за первыми движениями. Если что-то происходит не так, как предполагалось, немедленно перезагрузите принтер.
Теперь вы можете взвесить все какашки на точных весах. Если хо��ите, введите значения в таблицу EXCEL. Все в порядке, пока значение не падает ниже 0,55г. Это означает недостаточную экструзию. Вы также можете услышать это при выдавливании из-за щелчков.
ЭТО :)
СРАВНЕНИЕ РАСХОДА НА СОПЛО НЕЭКСТРУДЕРА:
Я сравнил 3 разных форсунки, чтобы определить максимальный расход в мм3/с. Я никогда не думал, что значения будут настолько близки. Конечно, большего можно добиться, увеличив температуру. Также было бы интересно сравнить это с форсунками Nextruder CHT. Но я не фанат CHT. Я думаю, что они легче засоряются и их труднее чистить.
Я, вероятно, смогу сказать, как сопло SiC поведет себя в долгосрочном тесте на повреждение только через один-два года. Однако на моем Prusa mk3 уже есть насадка Pheatus из карбида вольфрама, которую я часто использовал последние два года, и она до сих пор хороша. И с его помощью я могу при