Коробки для калибровки коэффициента расхода
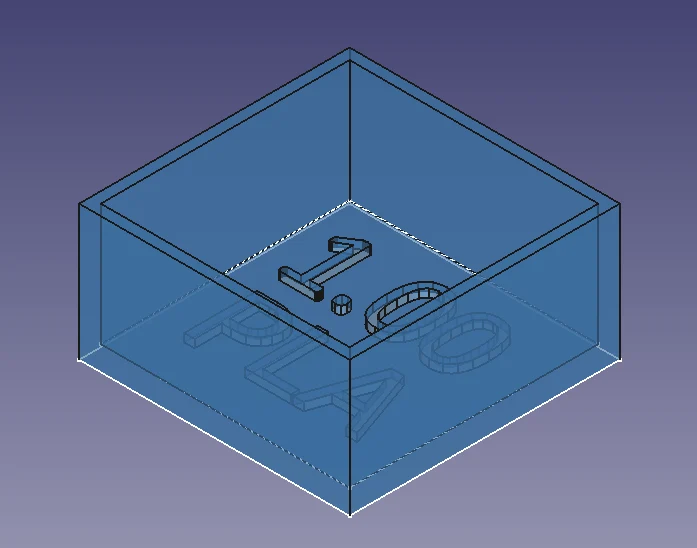
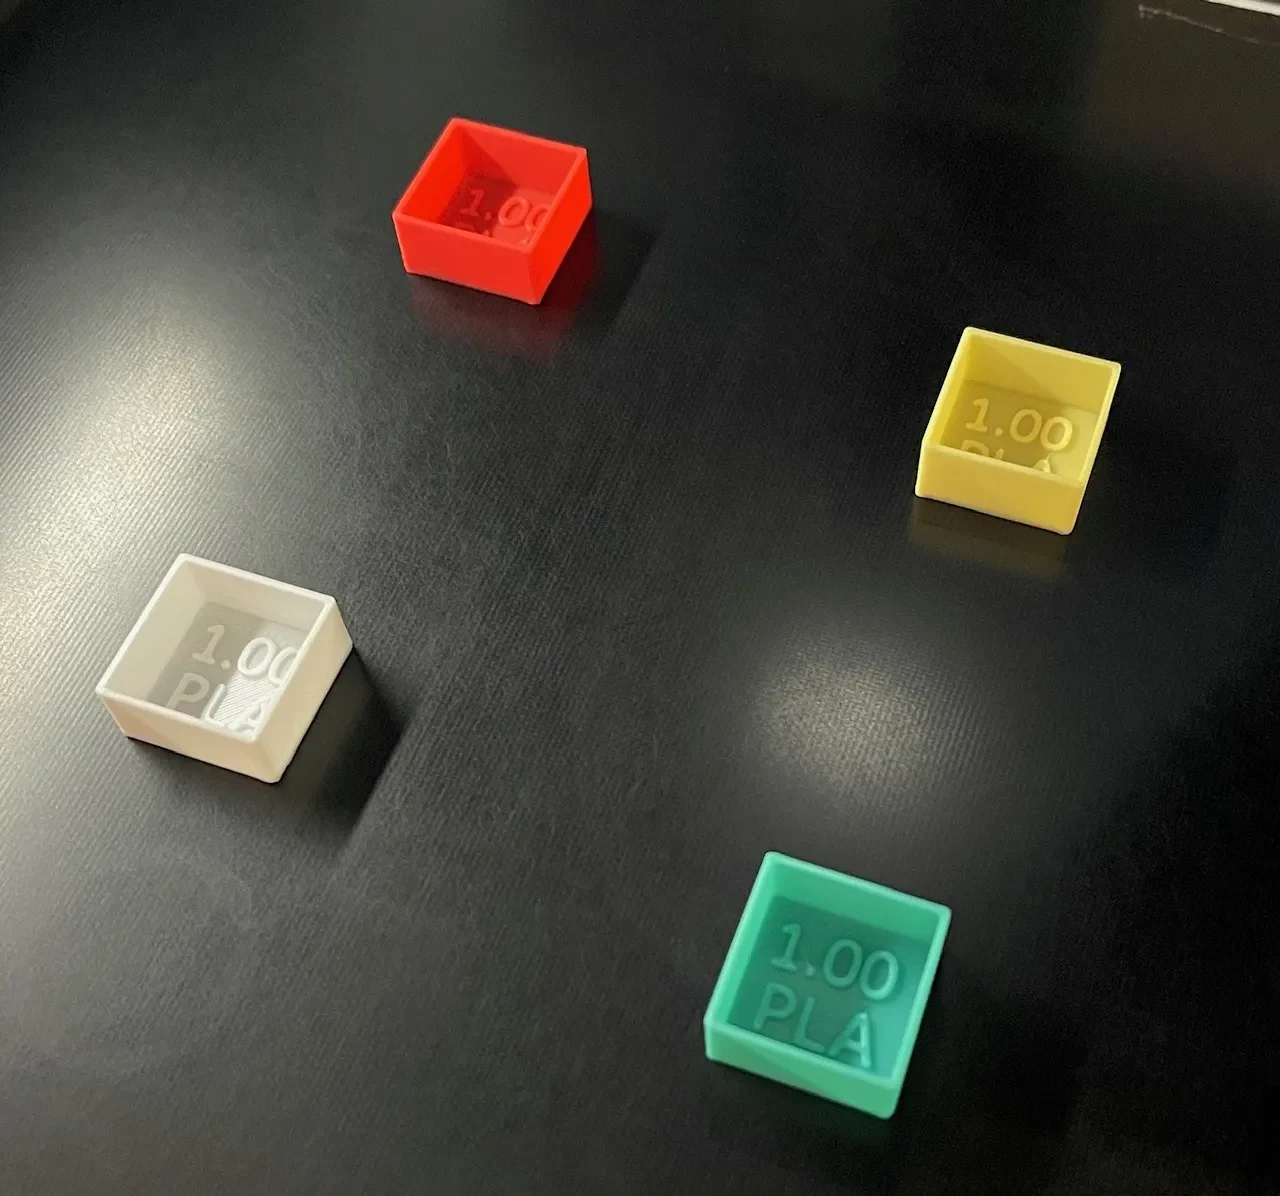
Правильная установка коэффициента расхода нити для каждой марки и типа используемой вами нити имеет решающее значение для получения качественной печати. Эти коробки позволяют сделать это быстро и легко, если у вас также есть цифровой штангенциркуль (необходимый инструмент для 3D-печати)!
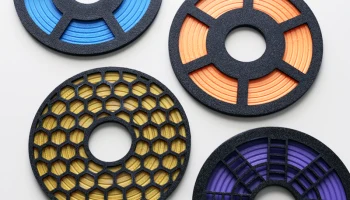
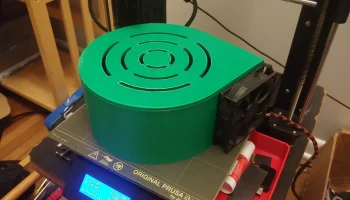
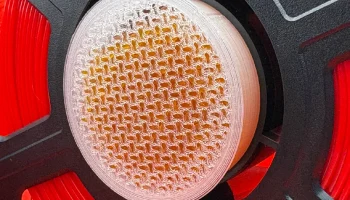
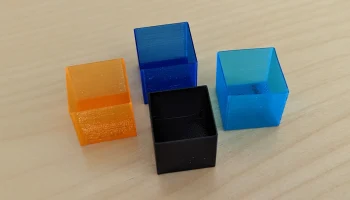
Если у вас есть принтер с AMS или MMU или аналогичной возможностью работы с несколькими нитями, вы можете распечатать несколько калибровочных коробок с разными нитями за один раз (измените последовательность печати с «По слою» на «По объекту»), что значительно сократит время, необходимое для калибровки множества разных катушек. Пример этого показан на фотографиях.
Использование:
Загрузите STL в слайсер
Установите коэффициент потока нити в слайсере на 1,00.
Распечатать коробку
Снимите распечатанную коробку с печатной формы, а затем с помощью цифрового штангенциркуля измерьте ширину стенок. Мы назовем измеренное значение «W». При правильном соотношении потоков ширина стенок составит 0,8 мм.
Разделите измеренную ширину «W» на 0,8 мм. В результате вы получите то, каким должен быть коэффициент расхода — мы назовем его «R». Итак… R = 0,8/Вт
Введите значение «R» в настройку соотношения потоков нити в слайсере.
Распечатайте коробку еще раз
Измерьте ширину стенок — теперь они должны составлять 0,8 мм (или очень близко к этому).
Я загрузил stl для разных типов нитей. Нет никакой разницы в стенах и т. д., они просто печатают этикетку на основании коробки, чтобы указать тип нити, что полезно, если вы хотите сохранить коробки для последующих измерений или просто посмотреть, как нить выглядит на отпечатке.