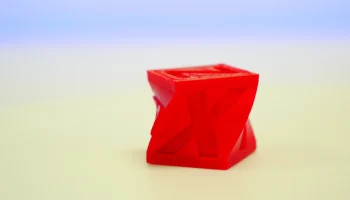
Калибровочный куб соотношения расходов 20x20x20

Это простой калибровочный куб, помогающий определить правильный коэффициент расхода. Это твердая кубическая форма размером ровно 20 мм. Все нижеприведенное основано на Bambu Lab P1P с соплом 0,4 мм, но я предполагаю, что вы можете масштабировать его вверх/вниз до сопел 0,2 мм/0,6 мм. Это было сделано �� помощью Bambu Lab Studio, которая является ответвлением PrusaSlicer, поэтому мы надеемся, что она будет работать там.
Для выполнения калибровки у вас должен быть микрометр или штангенциркуль (цифровой проще в использовании) с точностью до 0,01 мм. Если вы серьезно относитесь к 3D-печати и хотите создавать прочные, последовательные и точные отпечатки, то пара цифровых штангенциркулей — это стоящая инвестиция.
Вы собираетесь печатать куб в «режиме ��азы» с толщиной одной стенки 0,45 мм, поэтому нам придется изменить некоторые настройки слайсера.
Откройте слайсер, перейдите в настройки качества и убедитесь, что ширина линий стены установлена на 0,45 мм (фото № 2).
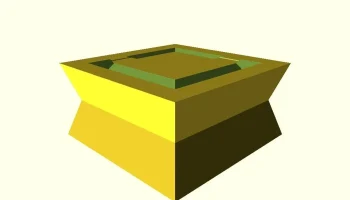
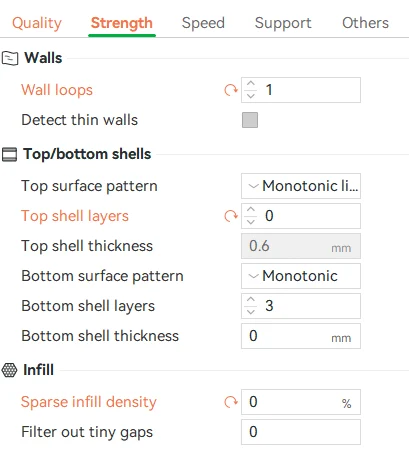
В настройках «Прочность» измените «Петли стены» на 1, «Верхние слои оболочки» на 0 и «Плотность редкого заполнения» на 0 (фото № 3).
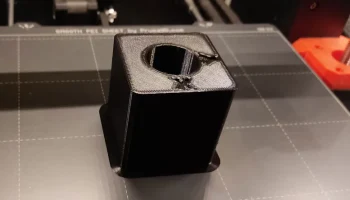
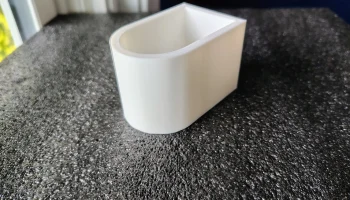
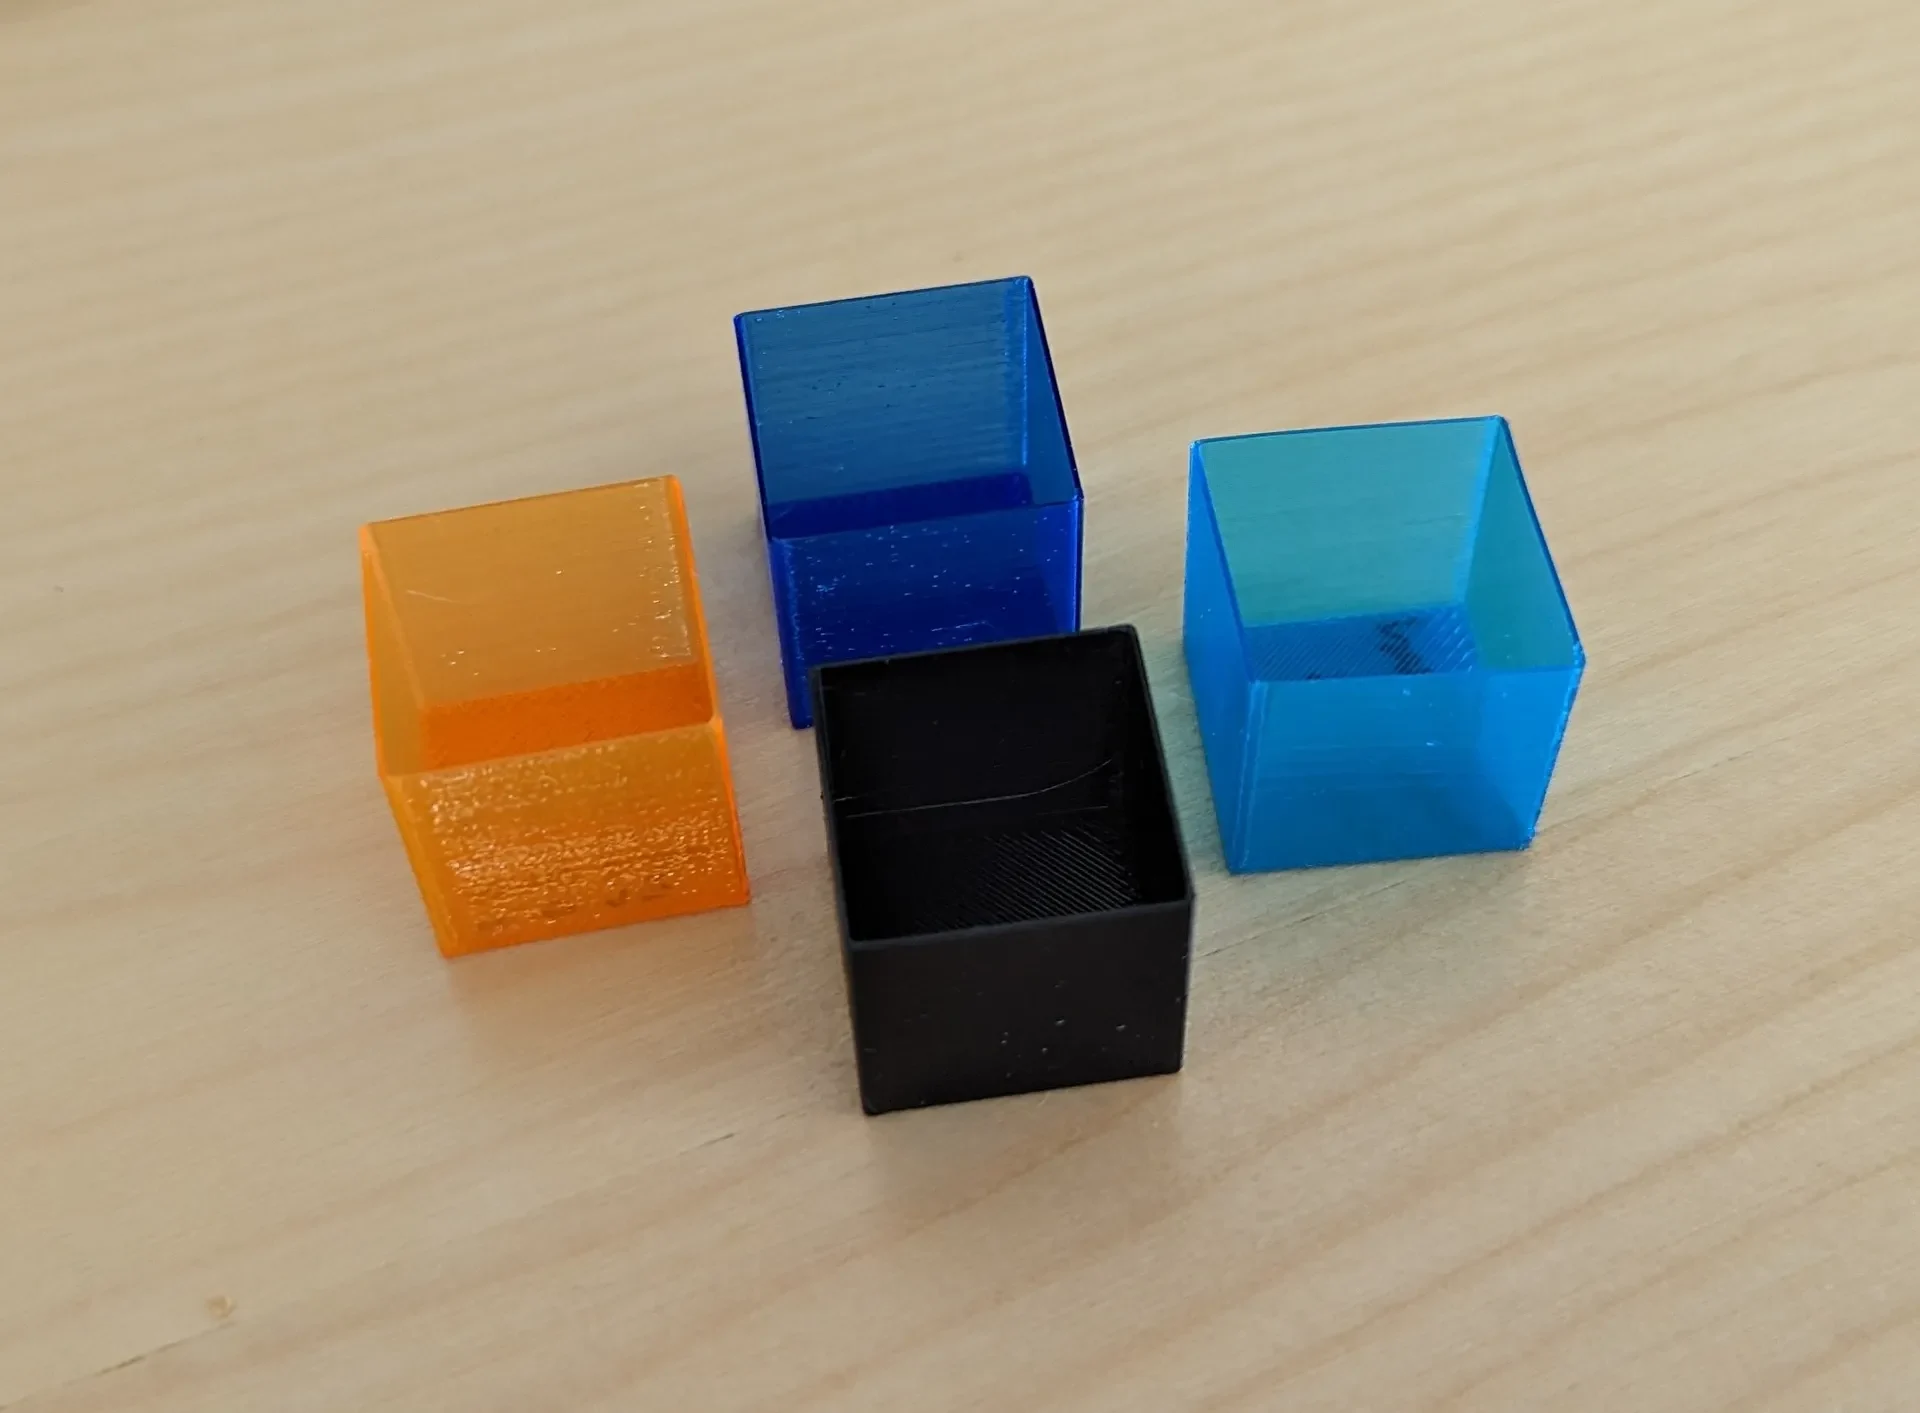
Распечатайте это. В итоге у вас должна получиться квадратная коробка со стороной 20 мм, с открытым верхом и тонкими сторонами (фото № 1).
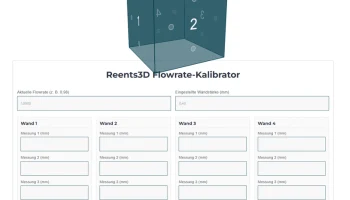
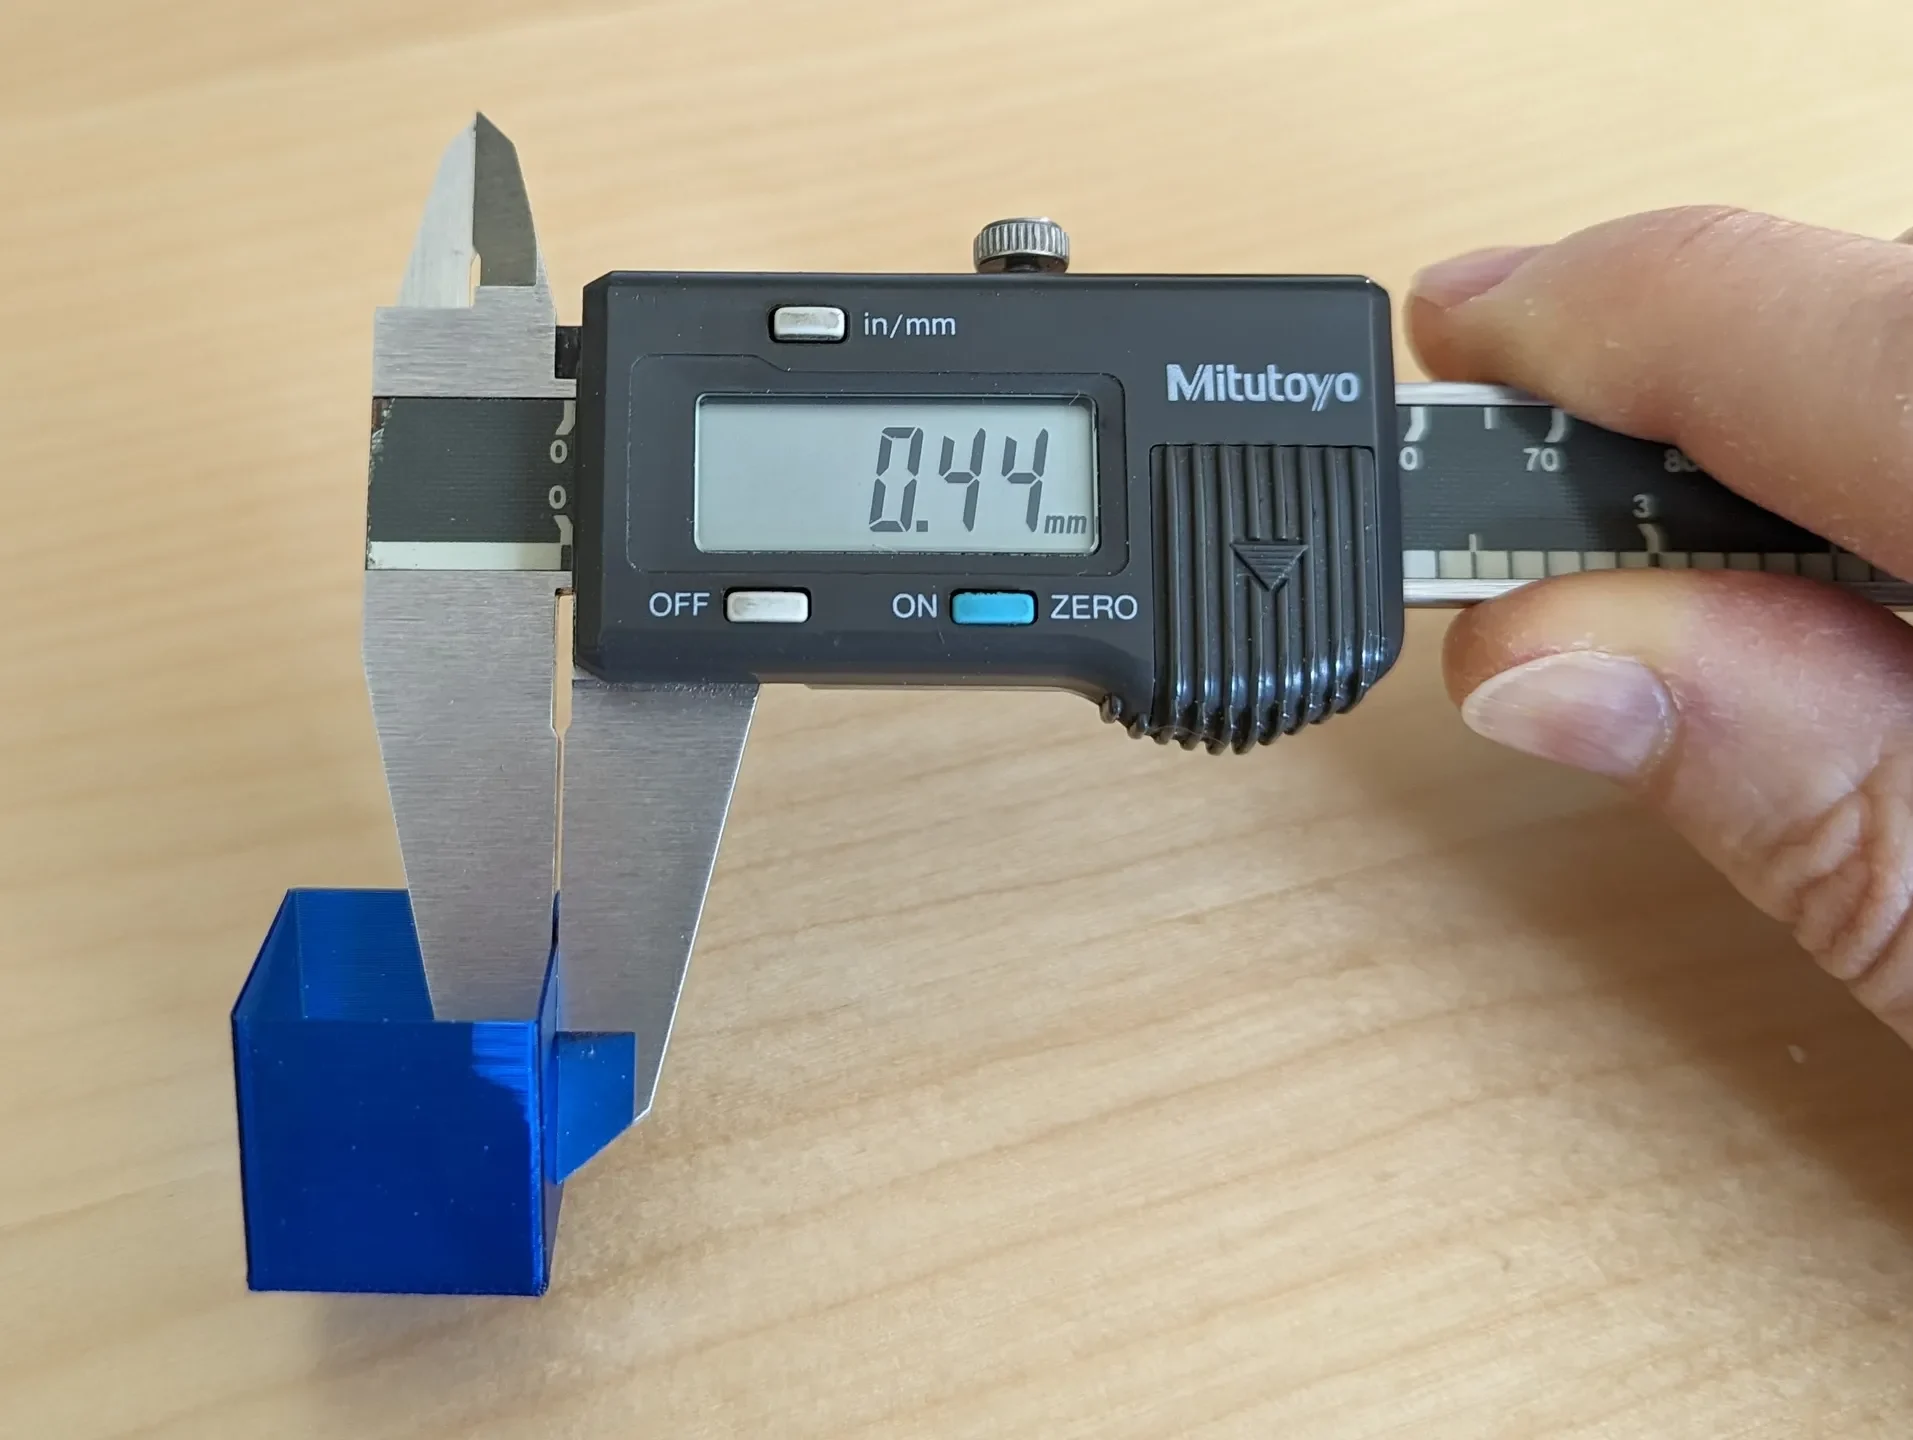
Теперь вам нужно измерить толщину 4-х стенок (фото №4) и усреднить ее. Не подходите слишком близко к углам, так как там могут быть выпуклости, и не сжимайте суппорты слишком сильно, так как это деформирует пластик и даст неверные показания.
Стоит отметить, что если ваши штангенциркули не имеют действующего сертификата калибровки, они, вероятно, не будут точны на 100%. Если вы читаете 0,44/0,46 мм, значит, скорость потока у вас правильная, и, возможно, вам стоит остановиться на этом.
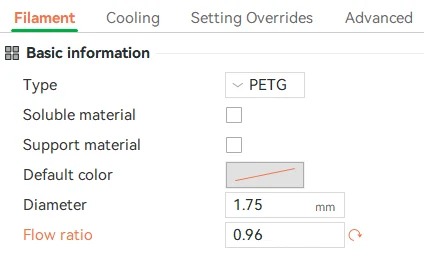
Теперь мы можем рассчитать наш новый коэффициент расхода. Для этого нам понадобится коэффициент тока, который вы можете найти в настройках нити накаливания (фото №5) и толщина стенки, которую мы измерили ранее.
Новый коэффициент расхода = (ожидаемая толщина стенки/измеренная толщина стенки) x текущий коэффициент расхода
В этом примере это будет (0,45/0,44) x 0,96 = 0,98.
Вы бы заменили текущий коэффициент расхода в настройках нити на 0,98.
Надеюсь, это будет все, что вам нужно сделать. Если хотите, вы можете перепечатать куб и проверить, изменилась ли толщина стенки до 0,45 (или близко к этому). Если вы получили глу��ое значение коэффициента расхода, возможно, остановитесь и посмотрите, что вы сделали, на случай, если где-то есть ошибка. Для большинства распространенных материалов значение должно лежать где-то между 0,90 и 1,10. У меня есть TPU, которому нравится 0,90, и PETG, которому нравится 0,98, и ничего больше, кроме этих значений.
Удачи и дайте мне знать, как ваши успехи!