Сетка кровати перед печатью
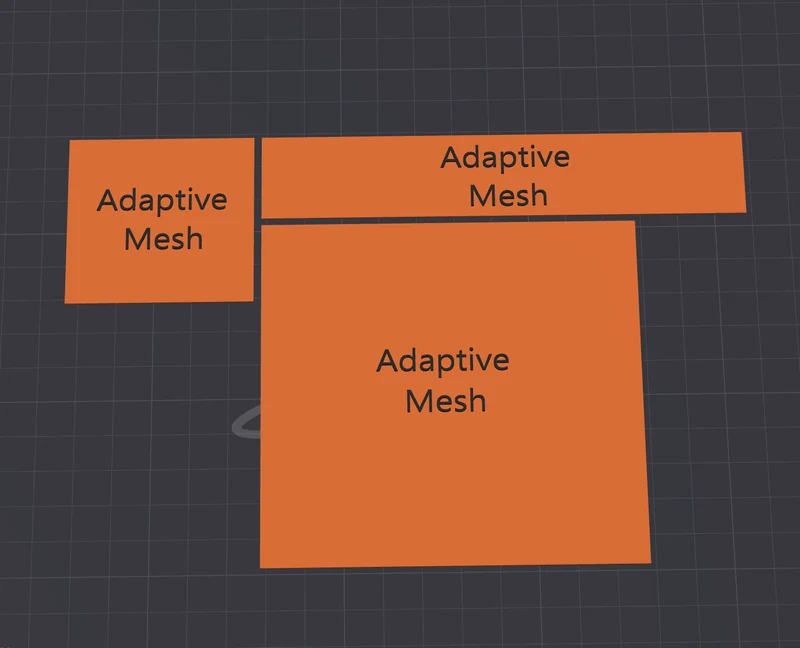
Посмотрите, как это работает:
Обратите внимание: если у вас возникли проблемы с печатью TEST 1, вместо этого напечатайте TEST 2_CUBE. Это обязательно сработает.
Процедура:
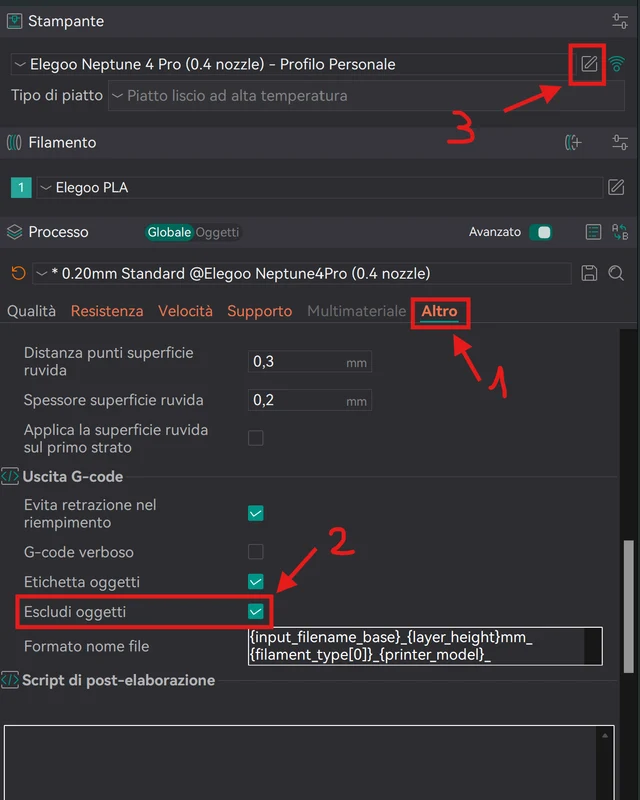
Чтобы создать сетку пластины перед печатью с помощью Orca Slicer, выполните следующие действия (подсказку см. на фотографиях):
Шаг 1. Нажмите на вкладку «Другое».
Шаг 2. Установите флажок «Исключить объект».
Шаг 3. Введите настройки принтера.
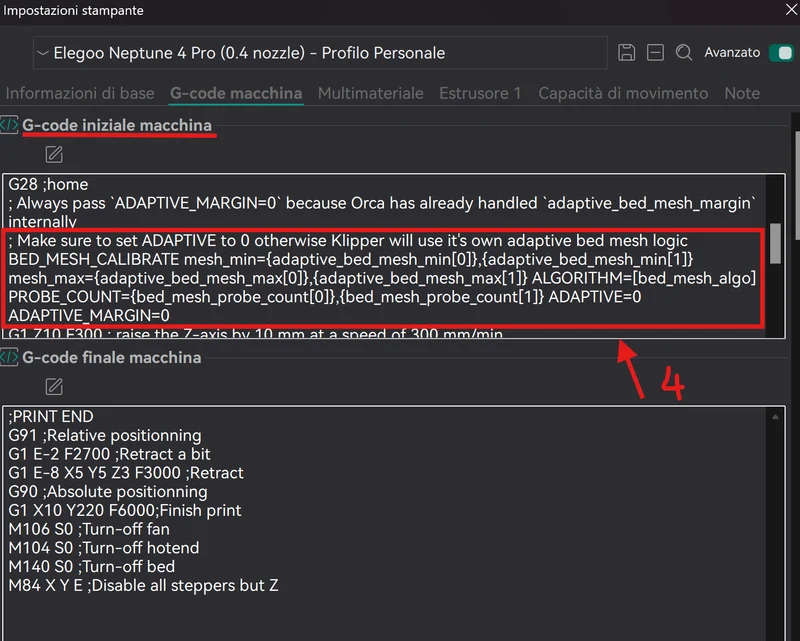
Шаг 4. Введите следующий код в раздел, посвященный исходному g-коду устройства.
ТРЕБУЕТСЯ G-КОД
; Всегда передавайте ADAPTIVE_MARGIN=0, потому что Orca уже обработ��ла Adaptive_bed_mesh_margin внутри себя; Обязательно установите для ADAPTIVE значение 0, иначе Klipper будет использовать собственную логику адаптивной сетки кровати BED_MESH_CALIBRATE mesh_min={adaptive_bed_mesh_min[0]},{adaptive_bed_mesh_min[1]} mesh_max={adaptive_bed_mesh_max[0]},{adaptive_bed_mesh_max[1]} ALGORITHM=[bed_mesh_algo] PROBE_COUNT={bed_mesh_probe_count[0]},{bed_mesh_probe_count[1]} ADAPTIVE=0 ADAPTIVE_MARGIN=0
Многие добавляют его в конце, но в моем случае это не сработало, потому что в начале печати у меня были проблемы с узлом.
В моем случае я вставил его наполовину, чтобы он сначала зацепил пластину при температуре 140°C и не позволил нити вытечь из сопла. После этого он печатает начальную строку очистки и начинает печать (см. следующий код).
ПЕРСОНАЛЬНЫЙ G-КОД ДЛЯ МОЕГО NEPTUNE 4 PRO
;ELEGOO НЕПТУН 4 ПРОЗ
M220 S100; Установить скорость подачи на 100 %
M221 S100; Установить расход на 100 %
М104 С140; не дожидаясь, нагрейте сопло до 140°С
M190 S[bed_temperature_initial_layer_single]; нагрейте кровать и подождите, прежде чем продолжить
G90; абсолютное позиционирование
G28; домой
; Всегда передавайте ADAPTIVE_MARGIN=0, потому что Orca уже обработала Adaptive_bed_mesh_margin внутри себя.
; Обязательно установите ADAPTIVE на 0, иначе Klipper будет использовать собственную логику адаптивной сетки слоя.
BED_MESH_CALIBRATE mesh_min={adaptive_bed_mesh_min[0]},{adaptive_bed_mesh_min[1]} mesh_max={adaptive_bed_mesh_max[0]},{adaptive_bed_mesh_max[1]} АЛГОРИТМ=[bed_mesh_algo] PROBE_COUNT={bed_mesh_probe_count[0]},{bed_mesh_probe_count[1]} ADAPTIVE=0 ADAPTIVE_MARGIN=0
Г1 З10 Ф300; поднимите ось Z на 10 мм со скоростью 300 мм/мин.
G1 X67.5 Y0 F6000
Г1 З0 Ф300
109 С[nozzle_temperature_initial_layer]
G92 E0; Сброс экструдера
G1 X67.5 Y0 Z0.4 F300; перемещение в исходное положение
G1 X167.5 E30 F400; Нарисуйте первую ли��ию
G1 Z0.6 F120.0; Сдвинуть немного в сторону
Г1 Х162.5 Ф3000
G92 E0; Сброс экструдера
ТЕСТ СЕТКИ
Если вы хотите протестировать адаптивную сетку, я прикрепил несколько файлов для тестирования.
!!! Их следует распечатывать по одному!!
Если вы нашли это полезн��м, пожалуйста, оставьте лайк <3